Cat:Proizvodi
Kontinuirana cijevi, poznata i kao fleksibilna cijevi ili fleksibilne cijevi, široko se koriste u područjima bušotine, sječe i bušenja itd. Njegova...
Pogledajte detalje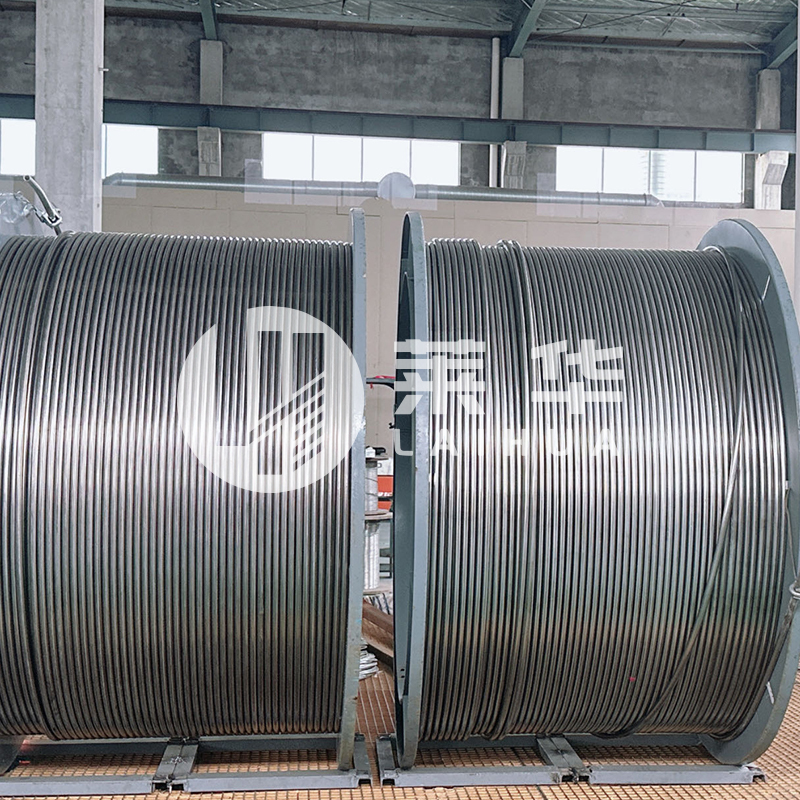
Rasprava se rijetko vodi o samom metalu. Radi se o tome što će dio zapravo vidjeti: stajaću vodu unutar cjevovoda, slanu prskalicu na obalnom klizu, liniju za ubrizgavanje kemikalija od 120 °C ili nosač koji nitko neće pregledati desetljeće. Ti uvjeti, a ne naslov na certifikatu mlina, odlučuju o odgovoru.
Pocinčavanjem se mijenja samo površina. Čelik ispod ostaje obični ugljični čelik, tako da svako mehaničko svojstvo na koje se oslanjate, od granice razvlačenja do zavarljivosti, pripada osnovnom metalu, a ne prevlaci.
Vruće pocinčavanje pripremljeni čelik uranja u rastaljeni cink na otprilike 445-465 °C. Reakcija stvara slojeve legure cinka i željeza koji su metalurški povezani, a ne obojeni. Strukturalni radovi obično nose 45-85 µm premaza prema ISO 1461, dok je elektro-pocinčani lim daleko tanji na 5-25 µm i zapravo je završna obrada za unutarnje prostore. Vrući premaz štiti odrezane rubove nekoliko milimetara oko reza, zbog čega ga proizvođači vole za čelik koji će se izbušiti i pričvrstiti vijcima na licu mjesta.
Ta jedna razlika objašnjava većinu ponašanja na terenu. Prevlaka cinka ima ograničen proračun za potrošnju, a troši se brže u kloridima, stajaćoj vodi, atmosferi koja sadrži sumpor i abraziji. Nehrđajući materijal nema premaz koji bi se mogao potrošiti, ali može brzo pokvariti kada se pasivni film ne može ponovno formirati, na primjer u pukotini, ispod brtve ili u ustajalom kloridnom džepu.
U mokrom radu koji nosi sol, nehrđajući čelik znatno nadmašuje pocinčani čelik; praznina se gotovo ništa ne zatvara u suhim, obojenim ili zatvorenim uvjetima gdje se od premaza nikada ne traži da djeluje.
Morske atmosfere i atmosfere na bušotinama teške su za cink. Objavljene stope korozije navode gubitak cinka od nekoliko mikrometara godišnje u umjerenom obalnom zraku i znatno više u zonama prskanja, tako da premaz od 60 µm može trajati dva ili tri desetljeća na zaštićenoj strukturi i djelić toga unutar mokre zamke. Nehrđajući čelik se ne stanji tijekom rada; ili zadržava svoj film ili jame lokalno.
Kloridi odlučuju za nehrđajuću stranu. Austenitni stupnjevi kao što su 304 i 316 postaju osjetljivi na pucanje od kloridne korozije nakon što se radne temperature popnu iznad otprilike 60 °C u mokrim uvjetima, a 304 je ranjiviji od ta dva. Vrste s 2-3% molibdena, kao što je 316L, bolje su otporne na piting, dok duplex 2205 dodatno proširuje raspon klorida i sa sobom donosi veću čvrstoću.
Žaren pocinčani čelik je jači od ta dva u apsolutnom smislu, jer je jezgra strukturnog stupnja pri popuštanju od 275-355 MPa, dok žareni 304 i 316L imaju blizu 205 MPa; Hladno obrađeni nehrđajući čelik može proći 500 MPa, ali mijenja duktilnost da bi to postigao.
| Vlasništvo | Vruće pocinčano steel | Austenitni nehrđajući (304 / 316L) |
| Osnovni materijal | Ugljični čelik S275 do S355 | 304 ili 316L legura u cijelosti |
| Granica razvlačenja, žareno | 275-355 MPa | 205-215 MPa |
| Gustoća | Oko 7,85 g/cm3 | Oko 7,9-8,0 g/cm3 |
| Praktično ograničenje temperature | Oko 200 °C prije nego što se premaz razgradi | Otpornost na oksidaciju do 800 °C, ali mjerodavna je vrijednost tlaka |
| Toplinska vodljivost | Oko 50 W/m·K | Oko 16 W/m·K |
| Magnetsko ponašanje | Magnetski | Nemagnetno kad je žareno, blago magnetno nakon hladnog rada |
| Zavarivanje na gradilištu | Premaz izgori 25-50 mm i zahtijeva popravak bogat cinkom | TIG s pročišćavanjem argonom, zatim dekapiranje ili pasiviranje |
| Oštećenje na reznim rubovima | Zaštićen na nekoliko milimetara | Film se ponovno formira ako kisik dospije na površinu |
Zavarivanje je obično praktična točka problema. Pocinčani čelik lako se zavaruje, ali premaz izgara iz spoja i mora se popraviti, a para cinka zahtijeva ventilaciju. Nehrđajućem je potrebno pročišćena argonska podloga, mali unos topline i čišćenje nakon zavarivanja; ostavite toplinsku nijansu na mjestu i zavar postaje prvo mjesto gdje dolazi do udubljenja.
Pocinčani čelik pobjeđuje na prvom trošku, obično faktorom dva do četiri u odnosu na 316L za isti odjeljak; nehrđajući čelik pobjeđuje kad god je instalirani trošak zamjene ili trošak izgubljene proizvodnje manji od cijene materijala.
Kontrolna linija je loše mjesto za uštedu na materijalu. Zamjena jednog znači remont, odgođenu proizvodnju i novo tlačno ispitivanje, a taj radni udio može nekoliko puta premašiti cijenu nehrđajućeg svitka. Ista logika vrijedi za cijevi instrumenata na platformi bez posade, ukopane vodove i sve što je zatvoreno iza obloge gdje se popravak premaza nikada ne može izvršiti.
Pocinčani dijelovi nalaze se iznad ušća bušotine i dalje od procesnih tekućina; dijelovi od nehrđajućeg materijala spadaju u protok i u sve što ostaje mokro.
Dizajn kontrolne linije je mjesto gdje je odluka najvažnija. Odabir materijala za cjevovode za upravljanje hidrauličkim i sigurnosnim ventilima slijedi kemijski sastav vode, tlak i temperaturu, a ne cijenu po metru, a obrazloženje je navedeno u ovom vodiču za materijali i dizajn cjevovoda za kontrolu sigurnosnog ventila . Tamo gdje je vod smočen, prisutni su kloridi i bušotina radi toplo, zavojnica od 316L je zadana, a ne nadogradnja.
 Kontrolna i kapilarna spiralna cijev od nehrđajućeg čelika Pregledajte opcije zavojnice od 316L i legure otporne na koroziju za namočene upravljačke vodove gdje kloridi i temperatura čine odabir materijala kritičnim. Pogledajte proizvod →
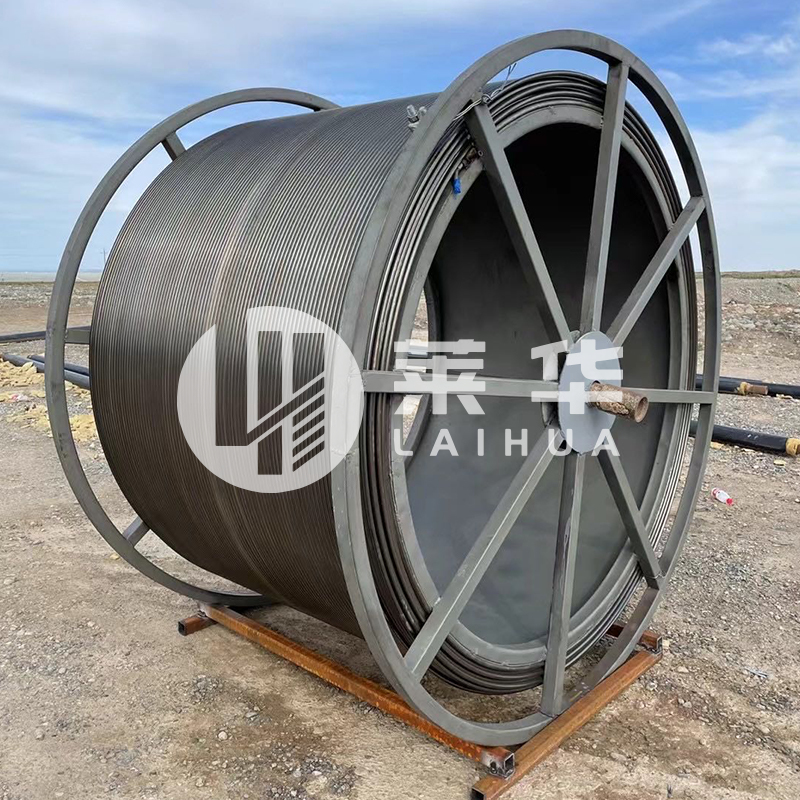
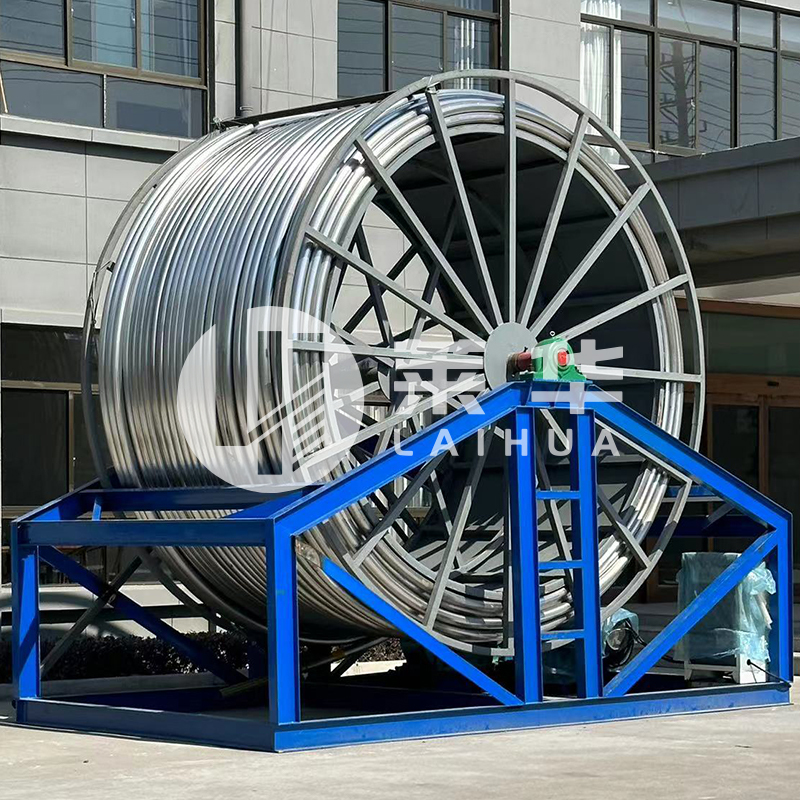
Za kontinuiranu cijev pitanje je već riješeno: konopac mora preživjeti opetovano savijanje, proizvedene tekućine i programe inhibitora, a cinčani premaz nestao bi pri prvom putu. Iz tog razloga postoje namotane žice od nehrđajuće legure i legure otporne na koroziju.
Kontinuirane spiralne cijevi od nehrđajućeg čelika i legure Razmotrite kontinuirane cijevi otporne na koroziju za remont, karotažu i nizove za bušenje koje moraju izdržati opetovano savijanje i proizvedene tekućine. Pogledajte proizvod → Veze zaslužuju istu brigu. Tamo gdje nehrđajuće cijevi stoje na pocinčanoj podlozi, dodajte izolacijsku čahuru; u mokrim uvjetima velika nehrđajuća katoda ubrzava potrošnju cinka na kontaktnoj točki, a kvar se prvo javlja na jeftinijem dijelu.
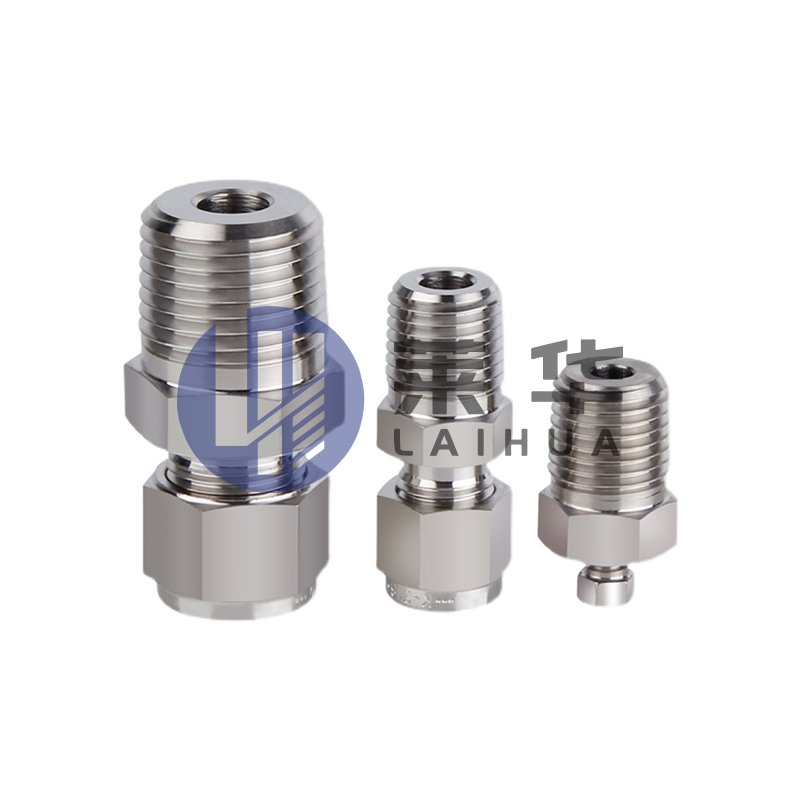 Cijevni spojevi od nehrđajućeg čelika Provjerite 304/316L prstenaste spojeve za spojeve od nehrđajuće cijevi gdje brtvljenje, detalji ugradnje i otpornost na koroziju utječu na dugoročnu učinkovitost. Pogledajte proizvod →
Većina kvarova koji se pripisuju krivom metalu zapravo su kvarovi u detaljima, izboru razreda ili oštećenje instalacije, a ponavljaju se u projektima.
Ne. Pocinčani čelik otporan je na koroziju samo dok ima cinka, tako da je njegov vijek konačan i otprilike proporcionalan debljini premaza. Nehrđajući čelik štiti se samoobnavljajućim filmom krom oksida i ne stanji se tijekom rada, iako još uvijek može puknuti ili puknuti kada kloridi preplave taj film.
Žaren pocinčani ugljični čelik, pri popuštanju od 275-355 MPa, jači je od žarenog 304 ili 316L pri oko 205 MPa. Hladno obrađeni nehrđajući čelik može premašiti 500 MPa, a duplex tipovi kombiniraju veću čvrstoću s boljom otpornošću na kloride.
Može se spajati, ali se cinčana prevlaka mora odbrusiti s područja spoja, odvod dima je obavezan, a gotovi zavar treba premazati ili izolirati. U radu s mokrim kloridom najbolje je izbjegavati izravno spajanje, jer cink prvenstveno korodira radi zaštite nehrđajućeg čelika.
Kada dio ostane suh, može se pregledati i nosi debele dijelove: klizače, okvire, ladice, štitnike i privremene radove. Premaz debljine 60-85 µm pruža desetljeća rada uz djelić cijene nehrđajućeg čelika.
Ako vagate to dvoje za određeni bunar, pošaljite analizu veličine linije, tlaka, temperature i vode putem kontakt stranica i zatražite potvrde o ispitivanju mlina prema EN 10204 3.1 s ponudom.
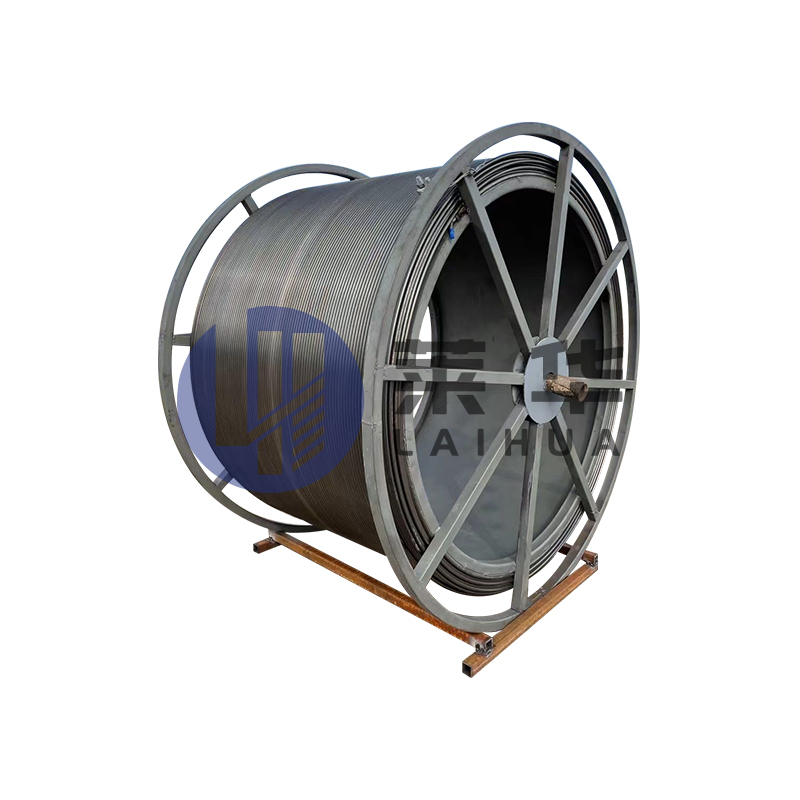
Kontinuirana cijevi, poznata i kao fleksibilna cijevi ili fleksibilne cijevi, široko se koriste u područjima bušotine, sječe i bušenja itd. Njegova...
Pogledajte detalje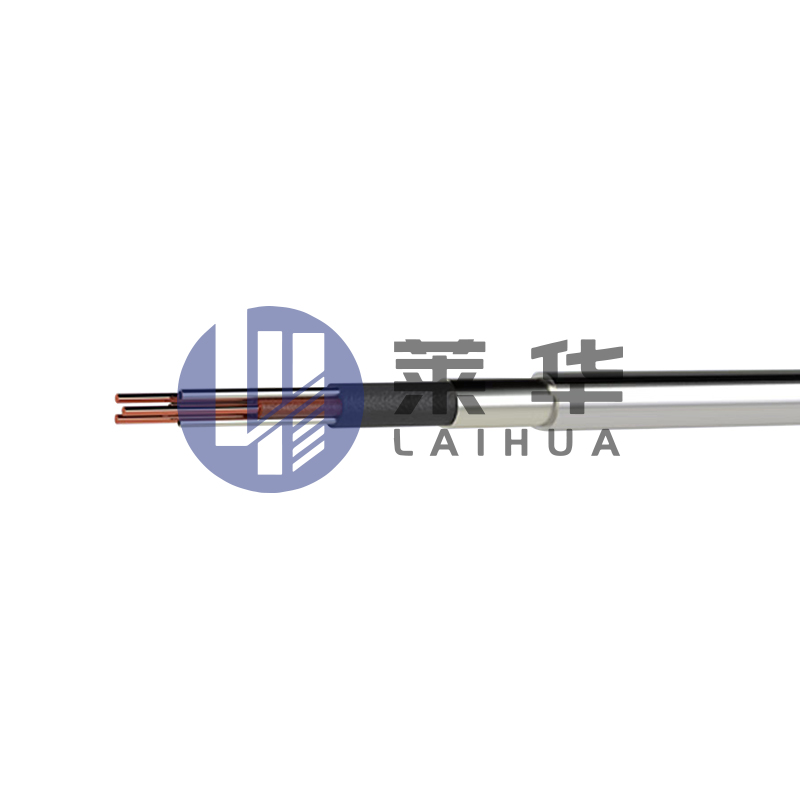
Svrha: Kabel za ispitivanje visokih temperatura, u kombinaciji s visokim temperaturama za testiranje, uglavnom se koristi u više parametra ispitiva...
Pogledajte detalje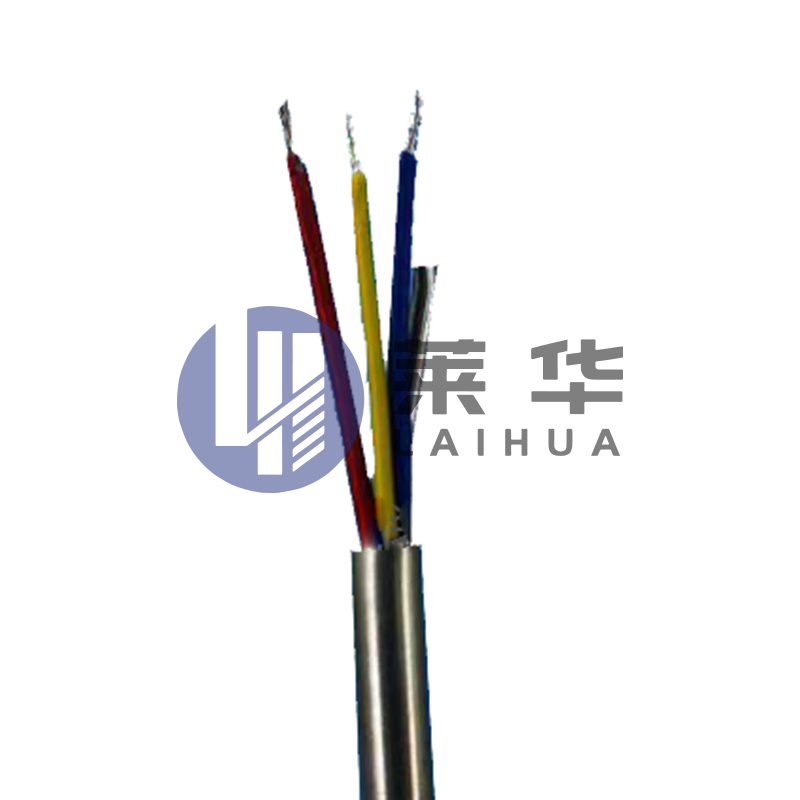
Optički kabel od nehrđajućeg čelika poseban je testni kabel koji kombinira trajnost nehrđajućeg čelika s velikom učinkovitošću prijenosa vlaknastih...
Pogledajte detalje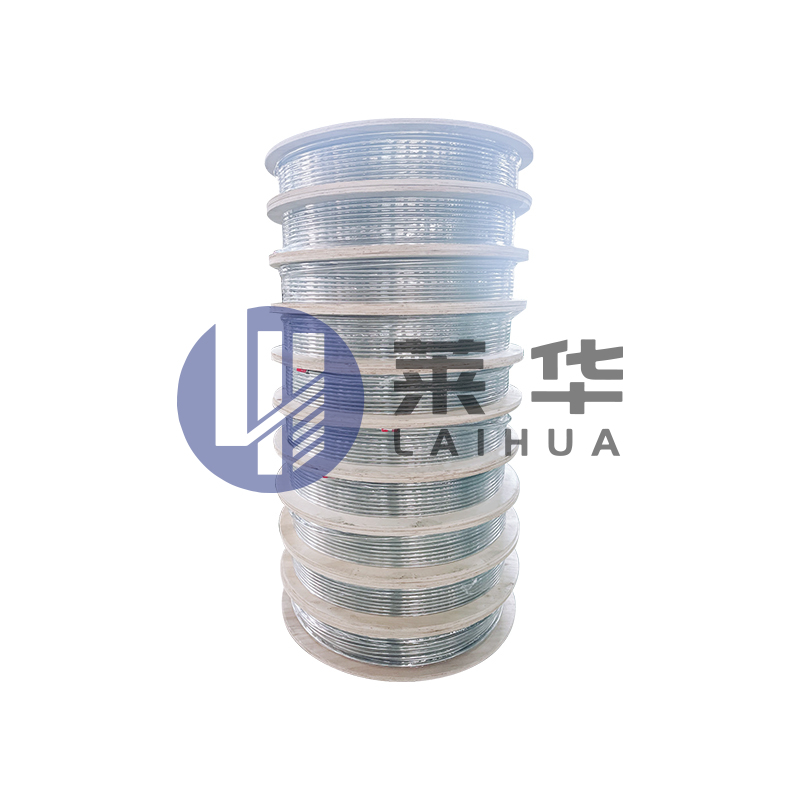
Upute za upotrebu hidrauličkih kontrolnih cjevovoda hidraulički upravljački cjevovod, poznat i kao kapilarni. Uglavnom se koriste za mjerenje podze...
Pogledajte detalje
Cijev od nehrđajućeg čelika je cjevovodni sustav koji kombinira trajnost nehrđajućeg čelika sa zaštitom plastike. Ovaj cjevovodi obično je izrađen ...
Pogledajte detalje
Polje prijave: Električni indukcijski sustav grijanja kompletan je skup uređaja za električno grijanje koje je razvila naša tvrtka posebno za te...
Pogledajte detalje
Spoj cijevi tipa ferule sastoji se od tri dijela: tijelo zgloba, ferula i matica. Kad se stezaljka i matica umetnu u tjelesno tijelo na čeličnoj ci...
Pogledajte detalje
Kontinuirano cijevsko skid vitlo posebno je dizajnirana oprema za operacije naftnih polja, koja kombinira dizajnerske značajke kontinuiranog radnog...
Pogledajte detalje

E-mail:

Telefon: +86-15996597000
+86-18252893456

Whatsapp: +86-18252874678

Adresa: Br. 3 Xinyuan Road, industrijski park Nanmo Town, grad Hai'an, grad Nantong, provincija Jiangsu, Kina
QR kod na
mobitel
Copyright © Jiangsu Laihua Petroleum Equipment Co., Ltd.

Kontaktirajte nas